

ในฐานะผู้ผลิตชิ้นส่วนเครื่องจักรที่มีความแม่นยำซึ่งมีประสบการณ์สิบปี Hansheng สามารถบอกคุณได้ว่ามุมมองนี้ผิด แม้ว่าเกียร์ฟอร์จจะครองการใช้งานในยานยนต์ด้วยเหตุผลที่ดี แต่เกียร์หล่อนั้นใช้พลังงานมากกว่า 80% ของอุปกรณ์อุตสาหกรรมหนักทั่วโลก
แต่ความเป็นจริงนั้นช่างเลวร้าย: คุณภาพของเฟืองหล่อนั้นขึ้นอยู่กับการควบคุมกระบวนการเบื้องหลังเฟืองทั้งหมด
หากคุณเป็นผู้จัดการฝ่ายจัดซื้อ วิศวกรออกแบบเครื่องกล หรือหัวหน้าโครงการ คุณอาจต้องชั่งน้ำหนัก:
ฉันควรเลือกเหล็กดัดหรือเหล็กหล่อ?
ฉันจะแน่ใจได้อย่างไรว่าไม่มีรูพรุนภายในที่รูทเฟือง
กระบวนการหล่อสามารถทนต่อสภาพการทำงานของแรงบิดสูง-ของฉันได้หรือไม่
Cast Gears คืออะไร? (และเมื่อใดที่พวกเขาเหนือกว่าโซลูชันทางเลือก?)
ทำไมถึงเลือกหล่อ? เมื่อไหร่จะเป็นทางเลือกที่ดีที่สุด?
ในสถานการณ์เฉพาะสามสถานการณ์ต่อไปนี้ เราขอแนะนำอย่างยิ่งให้ให้ความสำคัญกับการคัดเลือกนักแสดง
ข้อจำกัดด้านขนาดและน้ำหนัก
เมื่อต้องใช้เกียร์ที่มีเส้นผ่านศูนย์กลางเกิน 1-2 เมตร ต้นทุนในการตีแม่พิมพ์จะสูงมาก สำหรับเฟืองหล่อขนาดใหญ่ เช่น วงแหวนเฟืองขนาดใหญ่ของโรงสีลูกกลม การหล่อเป็นเพียงทางเลือกเดียวที่คุ้มค่าทางเศรษฐกิจ
รูปทรงเรขาคณิตที่ซับซ้อน
หากการออกแบบเฟืองของคุณต้องการโครงสร้างรางที่ซับซ้อน -รูลดน้ำหนัก หรือดุมแบบรวม การหล่อสามารถสร้างรูปร่างในแม่พิมพ์ได้โดยตรง การประมวลผลคุณสมบัติเหล่านี้ด้วยเหล็กแท่งยาวสามารถส่งผลให้สิ้นเปลืองวัสดุได้มากกว่า 50%
ความหลากหลายของวัสดุ
คุณสามารถผลิตเฟืองเหล็กหล่อที่มีความทนทานต่อการสึกหรอหรือความเหนียวเป็นพิเศษได้โดยการปรับแต่งองค์ประกอบของโลหะผสม ในขณะที่คุณสมบัติเหล่านี้อาจไม่สามารถทำได้ในแท่งเหล็กหลอมมาตรฐาน

เกียร์หล่อกับเกียร์ฟอร์จ
|
คุณสมบัติ |
เกียร์หล่อ |
เกียร์ฟอร์จ |
|
โครงสร้างเกรน |
เดนไดรติก (สุ่ม); คุณสมบัติไอโซโทรปิก |
ทิศทางการไหล; แอนไอโซทรอปิก (แข็งแกร่งกว่าในทิศทางการไหล) |
|
ขนาดสูงสุด |
แทบไม่จำกัด (100+ ตัน) |
จำกัดด้วยความสามารถในการพิมพ์และขนาดแม่พิมพ์ |
|
ความยืดหยุ่นในการออกแบบ |
สูง (ใย ซี่ รูปทรงซับซ้อน) |
ต่ำ (ส่วนใหญ่เป็นดิสก์หรือวงแหวนทึบ) |
|
ต้นทุน (ปริมาณต่ำ) |
ต่ำกว่า (ต้นทุนรูปแบบ < ต้นทุนแม่พิมพ์) |
สูง (ต้นทุนการตายมีความสำคัญ) |
|
ความซื่อสัตย์ภายใน |
ความเสี่ยงต่อการเกิดรูพรุน (ต้องมีการควบคุม) |
โดยทั่วไปมีของแข็ง (แรงอัดปิดช่องว่าง) |
หมายเหตุ: การหล่อไม่ได้ "เลวร้าย" ไปกว่าการตีขึ้นรูป - ซึ่งได้รับการปรับให้เหมาะกับความต้องการที่แตกต่างกัน เลือกตามเงื่อนไขการโหลด ปริมาณการผลิต และความซับซ้อนทางเรขาคณิตของคุณ
การเลือกใช้วัสดุ
การเลือกวัสดุหล่อที่เหมาะสมเป็นสิ่งสำคัญ ในส่วนของการหล่อนั้น เราคัดเลือกจากวัสดุสามประเภทต่อไปนี้เป็นหลัก
เหล็กหล่อเทา (ASTM A48)
ลักษณะมีความเปราะบางสูงแต่รองรับได้ดี เนื่องจากมีกราไฟท์เป็นเกล็ด จึงมีคุณสมบัติดูดซับแรงกระแทกและหล่อลื่นได้ดีเยี่ยม ข้อเสียคือมีความต้านทานแรงดึงต่ำและทนต่อแรงกระแทกได้ไม่ดี เหมาะสำหรับเกียร์โหลดต่ำ- เกียร์เปิดที่ไวต่อเสียงรบกวน และสภาพการทำงานที่ไม่มีแรงกระแทก
เหล็กดัด (ASTM A536)
นี่เป็นวัสดุที่ใช้กันมากที่สุดสำหรับเกียร์อุตสาหกรรมสมัยใหม่ หลักการเกี่ยวข้องกับการเติมแมกนีเซียมลงในเหล็กหลอมเหลวเพื่อเปลี่ยนเกล็ดกราไฟท์ให้เป็นรูปร่างทรงกลม (ก้อน) ซึ่งจะช่วยขจัดจุดความเข้มข้นของความเครียดในเหล็กหล่อสีเทา
เกรดที่เราแนะนำคือ:
80-55-06 (เมทริกซ์เพิร์ลลิติก): ความสมดุลที่สมบูรณ์แบบระหว่างความแข็งแกร่งและความต้านทานการสึกหรอ
100-70-03: ความแข็งแกร่งสูงขึ้น แต่ความยากในการประมวลผลเพิ่มขึ้น
"เหล็กดัดเทียบกับเหล็กหล่อ": เหล็กดัดมีต้นทุนการหล่อต่ำกว่า (จุดหลอมเหลวต่ำกว่า อัตราการหดตัวน้อยกว่า) และการดูดซับแรงกระแทกได้ดีกว่าเมื่อเทียบกับเหล็กกล้า หากความต้องการความแข็งแรงของผลผลิตต่ำกว่า 400 MPa เหล็กดัดมักเป็นตัวเลือกที่ดีที่สุด
เหล็กหล่อ (ASTM A148)
มันสามารถเชื่อมได้ (ไม่เหมือนเหล็กหล่อ) และสามารถทำให้มีความแข็งสูงมากผ่านการอบชุบด้วยความร้อน เกรดทั่วไป ได้แก่ AISI 4140 (เกรดเทียบเท่าการหล่อ) และ 42CrMo4 มีการใช้กันอย่างแพร่หลายในอุปกรณ์ขับเคลื่อนการทำเหมืองแร่ วงแหวนเฟืองขนาดใหญ่ของเตาเผาแบบหมุน และ-ตัวพาดาวเคราะห์สำหรับงานหนักที่มักรับภาระกระแทก

เหล็กหล่อสีเทา

เหล็กดัด
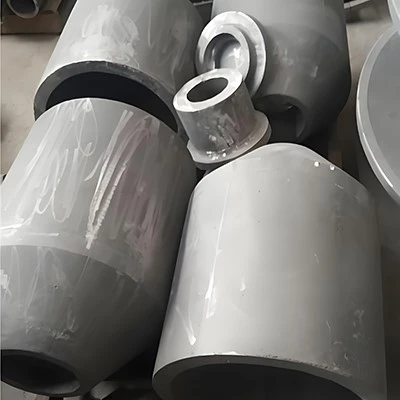
เหล็กหล่อ
เจาะลึกกระบวนการหล่อ
การเลือกกระบวนการ
ไม่ควรใส่เกียร์ทั้งหมดโดยใช้วิธีเดียวกัน เราจำเป็นต้องเลือกกระบวนการที่เหมาะสมตามข้อกำหนดด้านขนาด ปริมาณ และความแม่นยำของเฟือง
การหล่อทรายเรซิน
เรซิน Furan จะจับอนุภาคทรายเข้ากับแม่พิมพ์ที่แข็ง ช่วยลดการเคลื่อนที่ของผนังแม่พิมพ์ในระหว่างการเท และรับประกันความเสถียรของมิติที่ดีเยี่ยมและศูนย์กลางของวงแหวนเฟือง เหมาะสำหรับเกียร์ขนาดกลางถึงขนาดใหญ่ (เส้นผ่านศูนย์กลางตั้งแต่ 500 มม. ถึง 10 เมตร)
การหล่อการลงทุน (Lost Wax)
ให้ความแม่นยำของรูปทรงที่ใกล้เคียง{0}}สุทธิ- เหมาะสำหรับเฟืองสแตนเลสหรือร่องภายในที่ซับซ้อนซึ่งยากต่อการตัดเฉือน เหมาะสำหรับเกียร์ขนาดเล็กที่ซับซ้อน (<50kg)
การหล่อแบบแรงเหวี่ยง
โลหะหลอมเหลวจะถูกเทลงในแม่พิมพ์ที่หมุนได้ โดยแรงเหวี่ยงจะดันสิ่งเจือปนไปยังเส้นผ่านศูนย์กลางด้านใน (จากนั้นจึงเอาออกโดยการตัดเฉือน) เหลือไว้เพียงโครงสร้างเกรนที่บริสุทธิ์และหนาแน่นที่ฟันเฟือง ออกแบบมาโดยเฉพาะสำหรับเฟืองวงแหวนและขอบล้อ
5-ขั้นตอนสำคัญในการผลิตเกียร์
การสร้างรูปแบบและการคำนวณการหดตัว
ความแม่นยำของการหล่อเฟืองขึ้นอยู่กับแม่พิมพ์ วัสดุที่แตกต่างกันมีอัตราการหดตัวที่แตกต่างกัน (เหล็ก data 2%, เหล็ก data 1%) สามารถใช้การชดเชยการหดตัวแบบไม่เชิงเส้นได้ โดยมีการชดเชยมากขึ้นที่เฟืองวงแหวนและการชดเชยที่น้อยลงที่ดุม เพื่อป้องกันไม่ให้เฟืองเป็นรูปวงรีในระหว่างการทำความเย็น
การปั้นและการเคลือบ
ในการหล่อทรายเรซิน ทรายจะถูกผสมกับตัวเร่งปฏิกิริยาและสารบ่ม ในเวลาเดียวกัน เพื่อให้พื้นผิวเรียบ จึงต้องเคลือบสารทนไฟที่ใช้เซอร์โคเนียมภายในโพรงแม่พิมพ์ สิ่งนี้จะสร้างกำแพงกั้นระหว่างทรายกับโลหะหลอมเหลว เพื่อป้องกันไม่ให้อนุภาคทรายหลอมรวมเข้ากับฟันเฟือง
การควบคุมการหลอมและโลหะผสม
ก่อนที่จะเท ต้องนำตัวอย่างออกจากเตาหลอมและวิเคราะห์โดยใช้สเปกโตรมิเตอร์ ตรวจสอบให้แน่ใจว่าข้อผิดพลาดของคาร์บอน ซิลิคอน และแมงกานีสได้รับการควบคุมภายใน 0.05% เพื่อให้แน่ใจว่าความแข็งสุดท้ายและความต้านทานแรงดึงเป็นไปตามมาตรฐาน (เช่น ASTM A148)
สำหรับเหล็กหล่อ โดยเฉพาะอย่างยิ่งสำหรับเฟืองเหล็กดัด ควรทำการฉีดวัคซีนอย่างแม่นยำก่อนการเทเพื่อให้แน่ใจว่าลูกบอลกราไฟท์มีความกลมเท่ากันและป้องกันการเปราะ
การแข็งตัวแบบควบคุม (การป้องกันข้อบกพร่อง)
การเชื่อมต่อระหว่างเฟืองวงแหวนแบบหนากับแผ่นเว็บแบบบางถือเป็นพื้นที่ที่มีความเสี่ยงสูง{0}}สำหรับความพรุนของการหดตัว ดังนั้นจึงจำเป็นต้องวางตัวยกคายความร้อนบนวงแหวนเกียร์เพื่อคงของเหลวของโลหะไว้เป็นระยะเวลานานขึ้นและทำการเติมเต็มการหดตัว ขณะเดียวกันให้ใช้ความเย็นที่แผ่นหน้าท้องเพื่อเร่งความเย็น เทคนิคการแข็งตัวตามทิศทางนี้จะผลักสิ่งเจือปนทั้งหมดเข้าไปในไรเซอร์ ซึ่งจากนั้นจะถูกกำจัดออกไป
บรรเทาความเครียด
เมื่อถอดเฟืองออกจากแม่พิมพ์ เกียร์นั้นจะมีความเค้นจากความร้อนอยู่ภายในอย่างมาก ดังนั้น เกียร์ทั้งหมดจะต้องผ่านกระบวนการอบอ่อนแบบนอร์มัลไลซ์หรือบรรเทาความเครียด เพื่อทำให้โครงสร้างผลึกมีความเสถียร ก่อนที่จะดำเนินการขั้นตอนต่อไปของการประมวลผลเกียร์ หากไม่มีขั้นตอนนี้ เฟืองจะบิดเบี้ยวและเสียรูปในระหว่างกระบวนการตัดเฉือนที่ตามมา
การออกแบบเพื่อความสามารถในการผลิต (DFM)
หากคุณพิจารณาเทคโนโลยีการหล่อเมื่อออกแบบเกียร์ คุณสามารถลดต้นทุนได้ 20% และปรับปรุงคุณภาพ
หลักการออกแบบกระบวนการหล่อมีดังนี้:
ความหนาของผนังสม่ำเสมอ:หลีกเลี่ยงการเปลี่ยนจากส่วนที่บางไปเป็นส่วนที่หนากะทันหัน หากความหนาของเฟืองวงแหวนคือ 50 มม. และแผ่นเว็บมีเพียง 20 มม. การเชื่อมต่อจะเป็นจุดร้อนสำหรับความเค้นและความพรุน โปรดใช้มุมโค้งมนในการเปลี่ยนแปลง
มุมร่าง:ผนังแนวตั้งต้องมีมุมเล็กน้อย (1 องศาถึง 3 องศา) เพื่อให้สามารถลอกลวดลายออกจากแม่พิมพ์ทรายได้โดยไม่ทำให้แม่พิมพ์เสียหาย
รัศมีเนื้อ:"มุมที่แหลมคมเป็นจุดรวมความเครียด ในการหล่อ มุมที่แหลมคมอาจทำให้อนุภาคทรายถูกชะล้างเข้าไปในโลหะหลอมเหลว (ก่อตัวเป็นทราย)
ค่าเผื่อการตัดเฉือน:อย่าปล่อยไว้น้อยเกินไป สำหรับเฟืองหล่อขนาดใหญ่ (เช่น เส้นผ่านศูนย์กลาง 1,000 มม.) ควรเผื่อเผื่อไว้อย่างน้อย 6-10 มม. การขัดมากกว่าปกติย่อมดีกว่าผิวออกไซด์ที่ตกค้าง (ผิวสีดำ) บนผิวฟันที่เสร็จแล้ว
หลัง-การดำเนินการหล่อ
หลังจากการหล่อ เฟืองในปัจจุบันเป็นเพียงการหล่อโลหะดิบที่มีความเค้นภายในและมีพื้นผิวที่ขรุขระ และต้องมีขั้นตอนหลังการหล่อ-ดังต่อไปนี้
การรักษาความร้อน
การทำให้เป็นมาตรฐาน: ให้ความร้อนการหล่อที่ประมาณ 900 องศาและทำให้อากาศเย็นลง จุดประสงค์คือเพื่อปรับปรุงโครงสร้างเกรนหยาบ "เมื่อ-หล่อ" และทำให้องค์ประกอบทางเคมีเป็นเนื้อเดียวกัน สำหรับเฟืองเหล็กดัด โดยทั่วไปจะเพียงพอต่อการรับแรงดึงตามที่ต้องการ
Quenching & Tempering: นี่เป็นกระบวนการที่จำเป็นสำหรับเฟืองเหล็กหล่อ หลังจากให้ความร้อนแล้ว พวกมันจะถูกดับลงในน้ำมันหรือน้ำโพลีเมอร์ ตามด้วยการอบคืนตัว สิ่งนี้จะเปลี่ยนโครงสร้างจุลภาคให้เป็นซอร์ไบต์ที่ผ่านความร้อน ทำให้เกิดความสมดุลที่สมบูรณ์แบบระหว่างความแข็งแรงที่ให้ผลผลิตสูงและความทนทานต่อแรงกระแทก หากไม่มีการชุบแข็งและการอบคืนตัว เฟืองเหล็กมีแนวโน้มที่จะแตกหักง่ายภายใต้การรับแรงกระแทก
กลยุทธ์การตัดเฉือนที่แม่นยำ
การกลึงหยาบ: พื้นผิวด้านนอกของการหล่อมักมีทรายปนอยู่และมีเกล็ดออกไซด์ (จุดแข็ง) เราใช้เครื่องมือตัดคาร์ไบด์สำหรับงานหนัก-เพื่อขจัด "ผิวสีดำ" นี้ด้วยการตัดลึกในรอบเดียว ป้องกันไม่ให้เครื่องมือสั่นและทำให้แน่ใจว่าโลหะที่อยู่ด้านล่างมีความหนาแน่น
Gear Hobbing & Gashing: สำหรับเกียร์ที่ต่ำกว่าเกรด AGMA Q8 / ISO 8 เราจะทำการยึดเฟืองเกียร์ สำหรับโมดูลัสขนาดใหญ่ (โมดูลัส > 20) หรือวัสดุที่แข็งกว่า เราจะทำการกัดเฟืองก่อน แล้วตามด้วยการเจียรตามรูปแบบ เพื่อให้มั่นใจว่าความแม่นยำของโปรไฟล์ฟันจะถูกควบคุมที่ระดับไมครอน

การชุบแข็งพื้นผิว (ไม่จำเป็น แต่แนะนำ)
การชุบแข็งแบบเหนี่ยวนำ: หลังการตัดเฉือน พื้นผิวฟันอาจผ่านการชุบแข็งแบบเหนี่ยวนำ ซึ่งช่วยเพิ่มความต้านทานการสึกหรอของพื้นผิวในขณะที่ยังคงรักษาความแข็งแกร่งของแกนไว้
การตรวจสอบและทดสอบขั้นสุดท้าย
การตรวจสอบขนาด (CMM): เครื่องวัดพิกัดจะตรวจสอบความเบี่ยงเบนของระยะพิทช์ การเบี่ยงเบนหนีศูนย์ และการเบี่ยงเบนของมุมเกลียว
Contact Pattern Check (Blueing): We mate the gear with a pinion and apply blue ink. A proper contact area (typically >70%) ช่วยให้มั่นใจว่าภาระจะกระจายทั่วฟันอย่างสม่ำเสมอ ป้องกันความล้มเหลวก่อนวัยอันควร
ข้อควรระวังในการใช้เครื่องจักร
เกียร์แบบหล่อมักเริ่มต้นด้วยการกลึงหยาบ ตามด้วยการยึดเฟืองเกียร์ เนื่องจากอาจมีจุดแข็ง (คาร์ไบด์) ในการหล่อ จึงจำเป็นอย่างยิ่งที่จะต้องใช้เครื่องมือตัดคาร์ไบด์ที่เหมาะสมและความเร็วตัดเพื่อป้องกันการแตกหักของเครื่องมือ
สรุป
เฟืองหล่อไม่ใช่ "สิ่งทดแทนราคาถูก" - แต่เป็นโซลูชันทางวิศวกรรมที่มีความแม่นยำสำหรับ-ระบบส่งกำลังงานหนัก ไม่ว่าคุณจะเลือกเหล็กดัดที่มีการดูดซับแรงกระแทกได้ดีหรือเหล็กหล่อที่ทนทาน สิ่งสำคัญอยู่ที่การทำงานร่วมกันอย่างใกล้ชิดระหว่างผู้ออกแบบและโรงหล่อ
Hansheng Automation ในฐานะผู้ผลิตชิ้นส่วนเครื่องจักรที่มีความแม่นยำซึ่งรวมโรงงานผลิตเกียร์ ศูนย์เครื่องจักรกล CNC และโรงหล่อ แบ่งปันประสบการณ์ของเรากับคุณ หากคุณมีความต้องการที่เกี่ยวข้อง โปรดติดต่อทีมวิศวกรของเราเพื่อขอรับการประเมิน DFM (การออกแบบเพื่อการผลิต) สำหรับแบบเกียร์ของคุณฟรี
คำถามที่พบบ่อย
เฟืองหล่อขนาดสูงสุดคือเท่าไร?
จริงๆแล้วไม่มีขีดจำกัด ข้อจำกัดมักเกิดจากความสามารถของเครนและขนาดของเตามากกว่ากระบวนการหล่อเอง
เกียร์หล่อสามารถทนต่อแรงกระแทกได้หรือไม่? เหล็กดัด (เกรด QT500-7 หรือสูงกว่า) และเหล็กหล่อสามารถรับแรงกระแทกปานกลางถึงรุนแรงได้อย่างมีประสิทธิภาพ เนื่องจากพฤติกรรมการแตกหักแบบเปราะ จึงควรหลีกเลี่ยงเหล็กหล่อสีเทาในการใช้งานที่เกี่ยวข้องกับแรงกระแทก
คุณสมบัติทางกลเปรียบเทียบกับเกียร์ฟอร์จอย่างไร?
เฟืองเหล็กดัดมีความต้านทานแรงดึง 70-85% ของเหล็กหลอม เฟืองเหล็กหล่อมีคุณสมบัติเทียบได้กับเหล็กหลอมในคุณสมบัติส่วนใหญ่
การหล่อเฟืองสามารถบรรลุความคลาดเคลื่อนได้เท่าใด
เนื่องจาก-ค่าเผื่อการหล่อ: ทรายสีเขียว ±1.5-3 มม., ทรายเรซิน ±0.5-1.5 มม. หลังการตัดเฉือน คุณภาพของเฟืองสามารถเป็นไปตามมาตรฐาน ISO 1328 หรือ AGMA 2015 เกียร์อุตสาหกรรมส่วนใหญ่เป็น AGMA เกรด 8-10 (ISO เกรด 6-8)
เวลาในการจัดส่งโดยทั่วไปสำหรับการผลิต Cast Gears คืออะไร?
เครื่องมือ/แม่พิมพ์: 2-4 สัปดาห์ การหล่อครั้งแรก: 1-2 สัปดาห์ การผลิตจำนวนมาก: 3-5 สัปดาห์ ขึ้นอยู่กับปริมาณและข้อกำหนดการรักษาความร้อน ทั้งหมด: 6-11 สัปดาห์นับจากการอนุมัติแบบร่างจนถึงเกียร์สำเร็จรูป
ต้นทุนเทียบกับการตีขึ้นรูปเป็นอย่างไร?
สำหรับการผลิตขนาดกลาง- (500-2,000 ชิ้น) โดยทั่วไปแล้ว การหล่อเหล็กดัดจะมีราคาถูกกว่าการตี (ต่อชิ้น) ถึง 35-50% จุดครอสโอเวอร์ขึ้นอยู่กับความซับซ้อนทางเรขาคณิต ขนาด และปริมาณการผลิต
สามารถใช้ความร้อนกับเฟืองหล่อได้หรือไม่?
แน่นอน. เหล็กหล่อสีเทาสามารถบรรเทาความเครียดได้ เหล็กดัดตอบสนองได้ดีต่อการทำให้เป็นมาตรฐาน การชุบแข็ง และการแบ่งเบาบรรเทา รวมถึงการชุบแข็งด้วยความร้อนด้วยความร้อน เหล็กหล่อสามารถผ่านกรรมวิธีทางความร้อนเช่นเดียวกับเหล็กหลอม การอบชุบด้วยความร้อนที่เหมาะสมสามารถเพิ่มความแข็งของพื้นผิวเป็น 321-444 HB (เทียบเท่า 55-63 HRC)
อ้างอิง
ASTM A148 / A148M: ข้อกำหนดมาตรฐานสำหรับการหล่อเหล็ก ความแข็งแรงสูง สำหรับวัตถุประสงค์ทางโครงสร้าง
ASTM A536: ข้อกำหนดมาตรฐานสำหรับการหล่อเหล็กดัด (คู่มือสำหรับชั้นประถมศึกษาปีที่ 80-55-06 และอื่นๆ)
AGMA 2001-D04: ปัจจัยการให้คะแนนพื้นฐานและวิธีการคำนวณสำหรับฟันเฟืองเดือยและเฟืองเกลียวแบบม้วน
ISO 8062-3: ข้อมูลจำเพาะของผลิตภัณฑ์ทางเรขาคณิต (GPS) - ความคลาดเคลื่อนมิติและเรขาคณิตสำหรับชิ้นส่วนที่ขึ้นรูป (โดยทั่วไปคือ CT8-CT12 สำหรับงานหล่อทราย)